
Recuperación de sal de aguas residuales mediante cristalización por evaporación
La salinidad es la parte de las aguas residuales industriales que se resiste a desaparecer. El tratamiento biológico elimina la materia orgánica, las membranas eliminan la mayor parte del agua, pero las sales disueltas quedan en forma de salmuera que es costosa de transportar y cada vez más difícil de descargar. La cristalización por evaporación invierte esa ecuación: en lugar de pagar por eliminar la sal, la planta la recupera como un sólido vendible y devuelve el agua al proceso.
Para las plantas que enfrentan altas tarifas de eliminación o estrictos permisos de descarga cero de líquidos, la recuperación de sal es a menudo la diferencia entre una línea de tratamiento que agota el presupuesto y una que paga parte de su propio gasto.
💧 Por qué la recuperación de sal cambia la economía del tratamiento de aguas residuales
Un chorro de salmuera suele valorarse como residuo. Transportarlo cuesta dinero por tonelada, y cada tonelada extraída del proceso todavía contiene agua que tuvo que ser comprada, ablandada y bombeada. Cristalizar la sal cambia tres cosas a la vez: el volumen que sale del sitio cae a una fracción de la salmuera original, el condensado se puede reutilizar y la sal sólida se convierte en un producto en lugar de un problema.
El valor depende de la sal. industriales-el comercio de cloruro de sodio y sulfato de sodio de calidad a precios modestos pero reales; en algunas regiones, el coste de eliminación evitado por sí solo justifica la planta, con los ingresos por sal como beneficio adicional. Por lo tanto, la cuestión de ingenieríano es si la sal se puede cristalizar, sino qué sal se puede separar de manera suficientemente limpia para venderla.
La recuperación también cambia la conversación sobre permisos. Un sitio que alguna vez descargó un flujo continuo de salmuera se convierte en un sitio que envía sólidos secos varias veces al mes, lo cual es una operación mucho más fácil de defender durante una inspección.
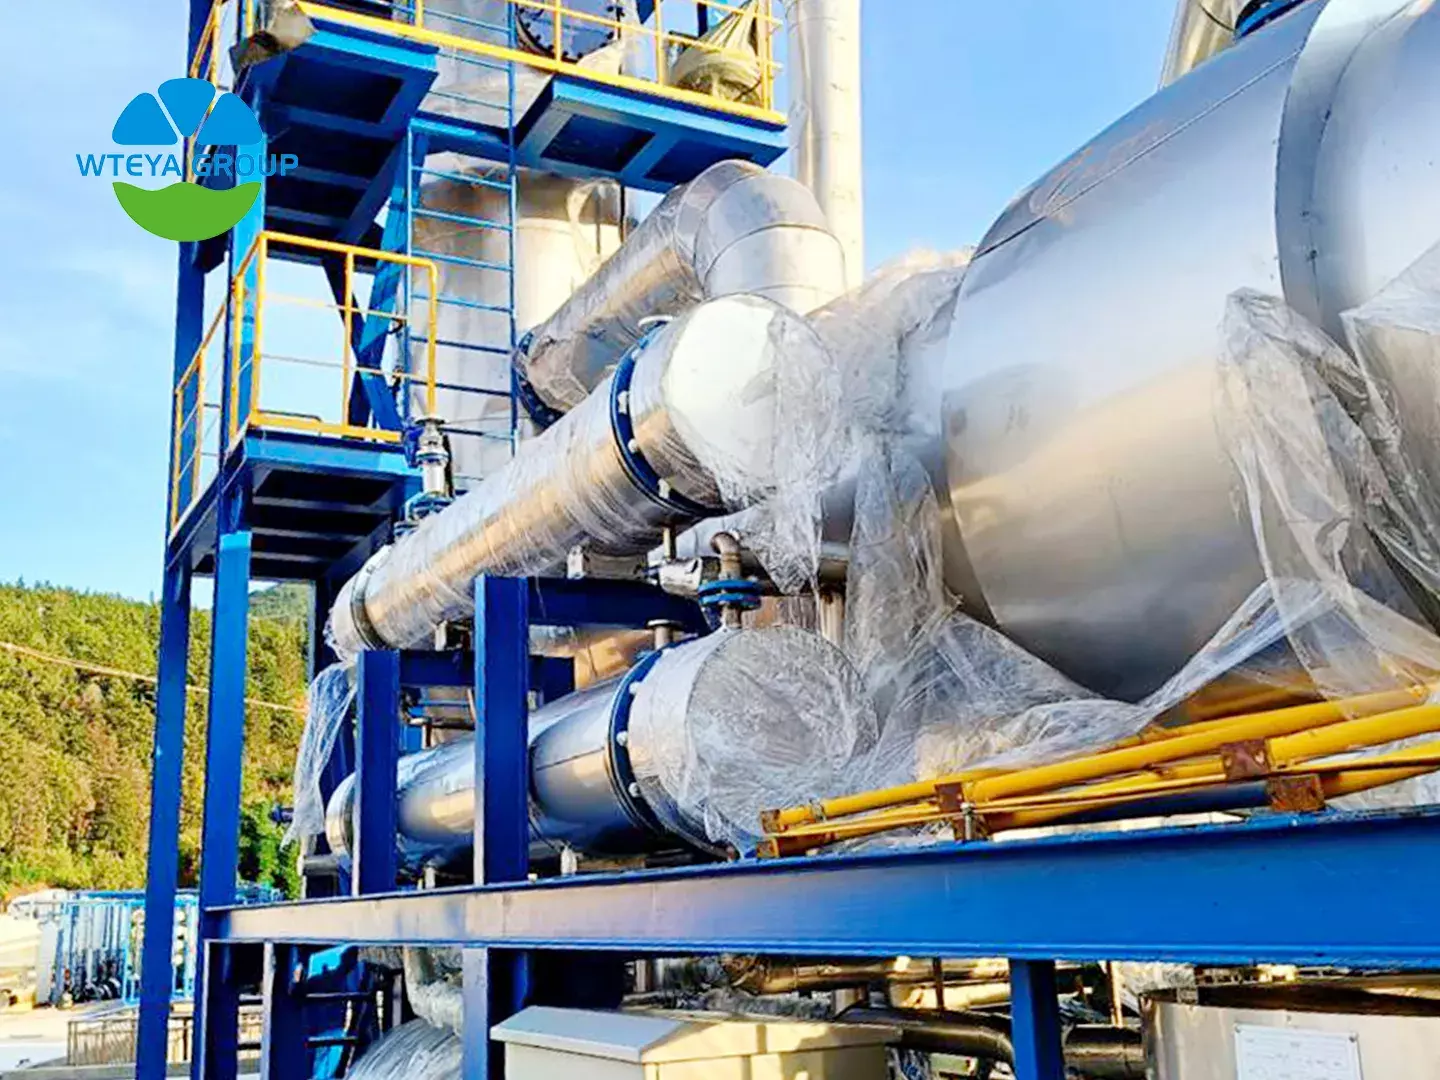
⚙️ Cómo la cristalización por evaporación recupera la sal
La evaporación y la cristalización son el mismo proceso físico que se ejecuta en dos puntos diferentes de la curva de solubilidad. Mientras una solución está por debajo de la saturación, la ebullición simplemente elimina el agua y la concentración de sal aumenta. Una vez que la solución pasa la saturación, la evaporación continua obliga a la sal a salir del líquido en forma de cristales. Toda la disciplina del diseño de cristalizadores consiste en controlar dónde y cómo se forman esos cristales.
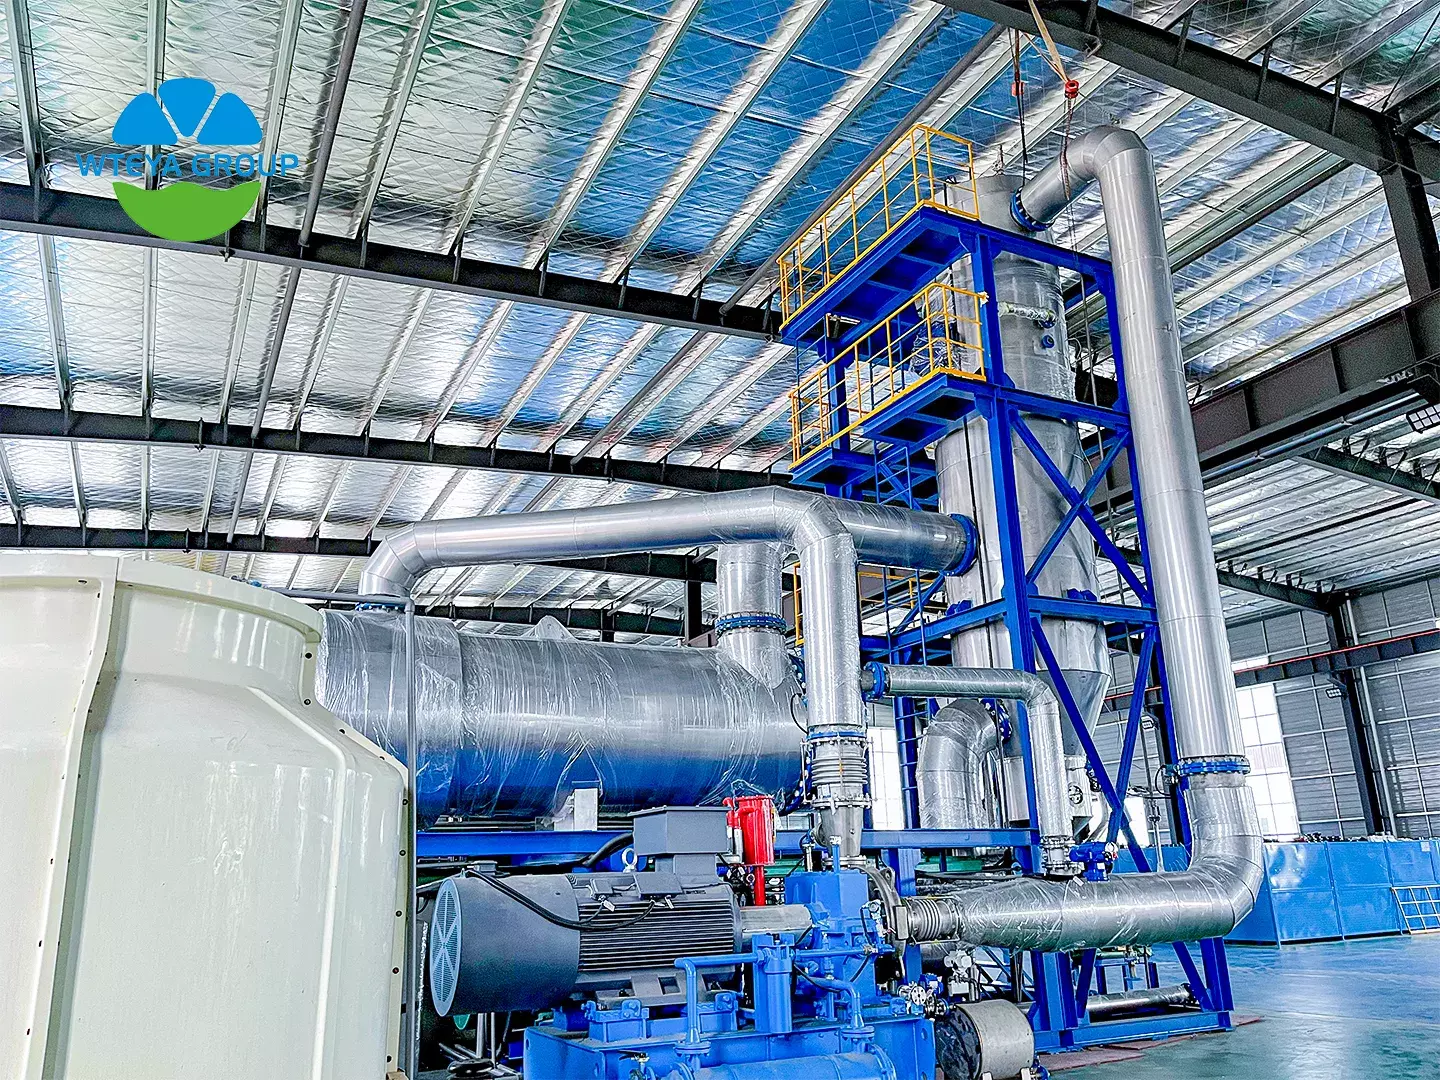
Una línea industrialnormalmente discurre en cuatro etapas. Primero, un pre-El paso de concentración, generalmente un evaporador de película descendente o un concentrador de membrana, eleva la salmuera hasta casi la saturación a bajo costo. En segundo lugar, un cristalizador, generalmente de circulación forzada, impulsa la evaporación final y hace crecer los cristales hasta un tamaño filtrable. En tercer lugar, una centrífuga o filtro separa los cristales del licor madre. Cuarto, una secadora reduce la humedad a las especificaciones que espera el comprador.
El condensado del evaporador es el segundo producto. Es agua destilada en todo excepto en elnombre, y después de pulirla se devuelve rutinariamente al frente de la planta, razón por la cual los proyectos de recuperación de sal generalmente mejoran el balance hídrico del sitio, así como el balance de desechos.
🧪 Separación de sales mixtas: el papel de la curva de solubilidad
La mayoría de las salmueras contienen más de una sal y los cristales mixtos son difíciles de vender. La separación aprovecha el hecho de que las salesno responden a la temperatura de la misma manera. La solubilidad del sulfato de sodio aumenta de aproximadamente 19,5 g por 100 ml a 20 °C a más de 42 g a 100 °C., mientras El cloruro de sodio se mantiene casi estable entre 35,7 y 39,1 g por 100 ml en el mismo rango..
Esa diferencia respalda una ruta de disolución en caliente y cristalización por enfriamiento. La sal mixta se disuelve a alta temperatura, donde el sulfato de sodio es completamente soluble, y luego se enfría; El sulfato de sodio cristaliza primero mientras que la mayor parte del cloruro permanece en las aguas madre. Repetir el ciclo aumenta la pureza. Cuando la mezcla es cloruro de sodio y cloruro de potasio, la misma lógica funciona con una ventana de temperatura diferente.
Cuando las salesno se pueden separar económicamente, la respuesta honesta es producir una sal mixta para el cemento o la carretera.-mercado de la sal en lugar de pretender ofrecer dos productos puros. Un estudio de separación realista al inicio de un proyecto ahorra años de frustración operativa.
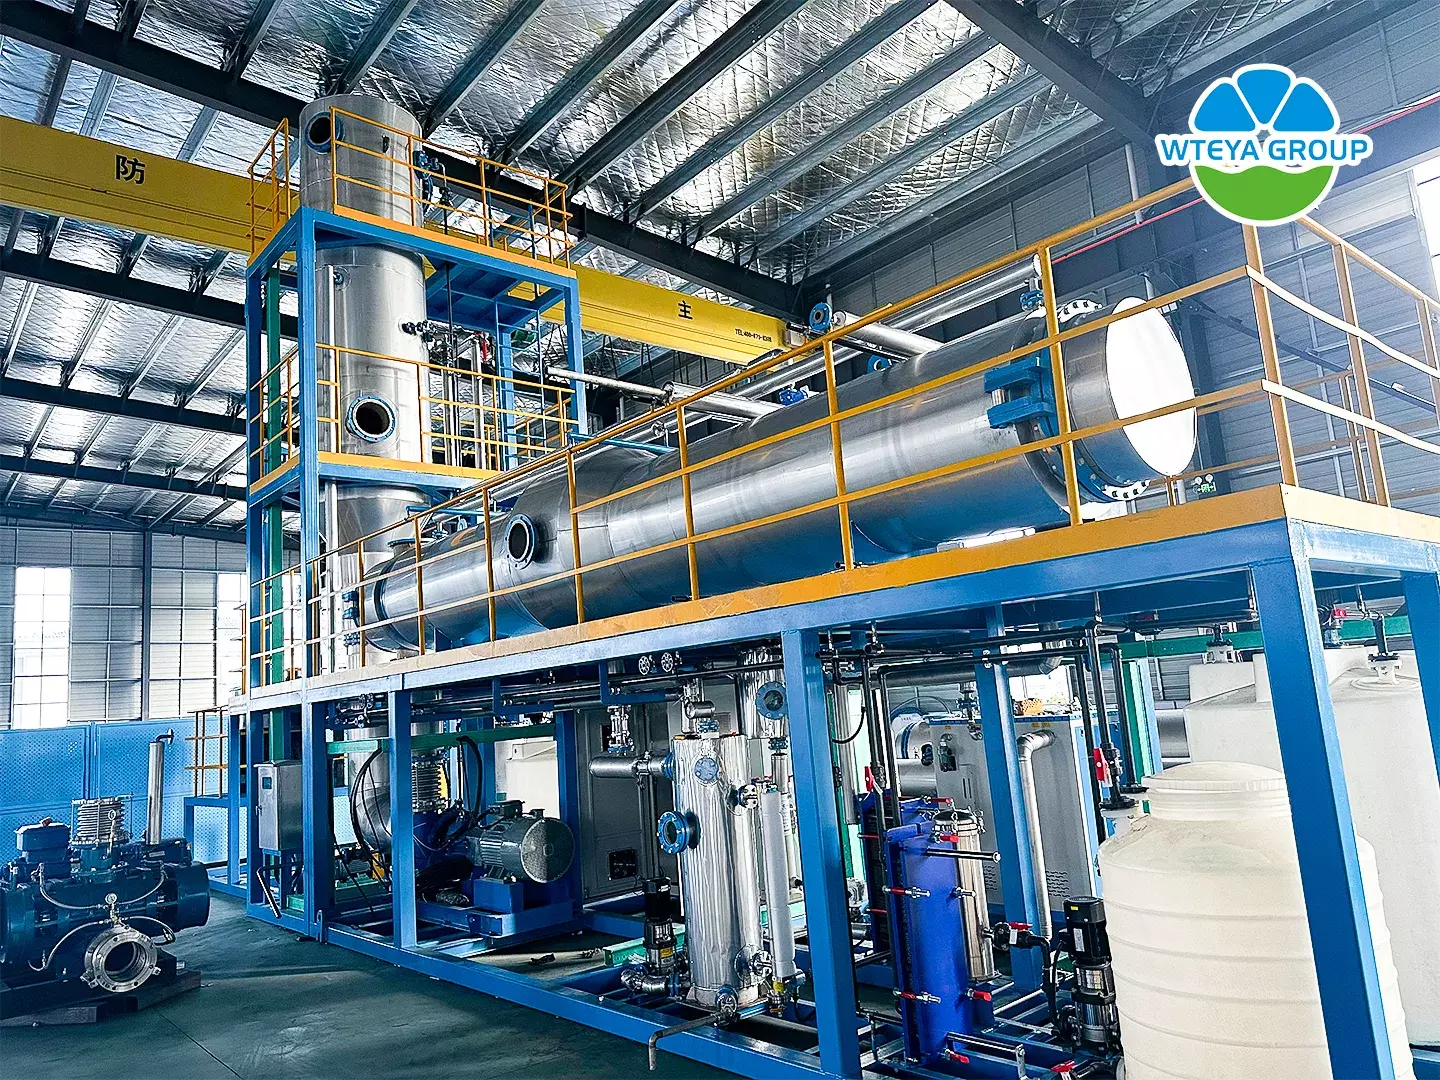
📐 Diseño de procesos: de la salmuera a la sal en bolsas
El diseño comienza con un análisis completo del agua,no sólo la salinidad general. El sodio, el potasio, el calcio, el magnesio, el sulfato, el cloruro, el fluoruro, la sílice, la DQO y el TOC son importantes, porque cada uno decide si la sal recuperada cumple con las especificaciones y si el intercambiador de calor se estropea durante el primer mes.
El tamaño de los cristales está controlado por la sobresaturación,no sólo por el tiempo de residencia. Los cristalizadores de circulación forzadanormalmente funcionan a una velocidad de circulación de 1,5 a 2,5 m./spara mantener los cristales suspendidos sin romperlos, y se recorta la tasa de evaporación para que la salmuera permanezca dentro de una estrecha banda metaestable. La siembra ayuda cuando cambia la composición del alimento.
La selección del material sigue el contenido de cloruro. 316L es adecuado para bajos-corrientes de sulfato de cloruro, el dúplex 2205 maneja cloruro moderado y el titanio es la opción segura para cloruro-salmueras ricas donde la corrosión por picaduras dictaría el presupuesto de mantenimiento. Los elastómeros y las juntas merecen la misma atención que la carcasa.
La instrumentación es parte del diseño,no un accesorio. La densidad o conductividad en el circuito del cristalizador, el control denivel en el tramo de sal y una señal de torque confiable en la centrífuga son lo que mantienen estable un cristalizador entre turnos.
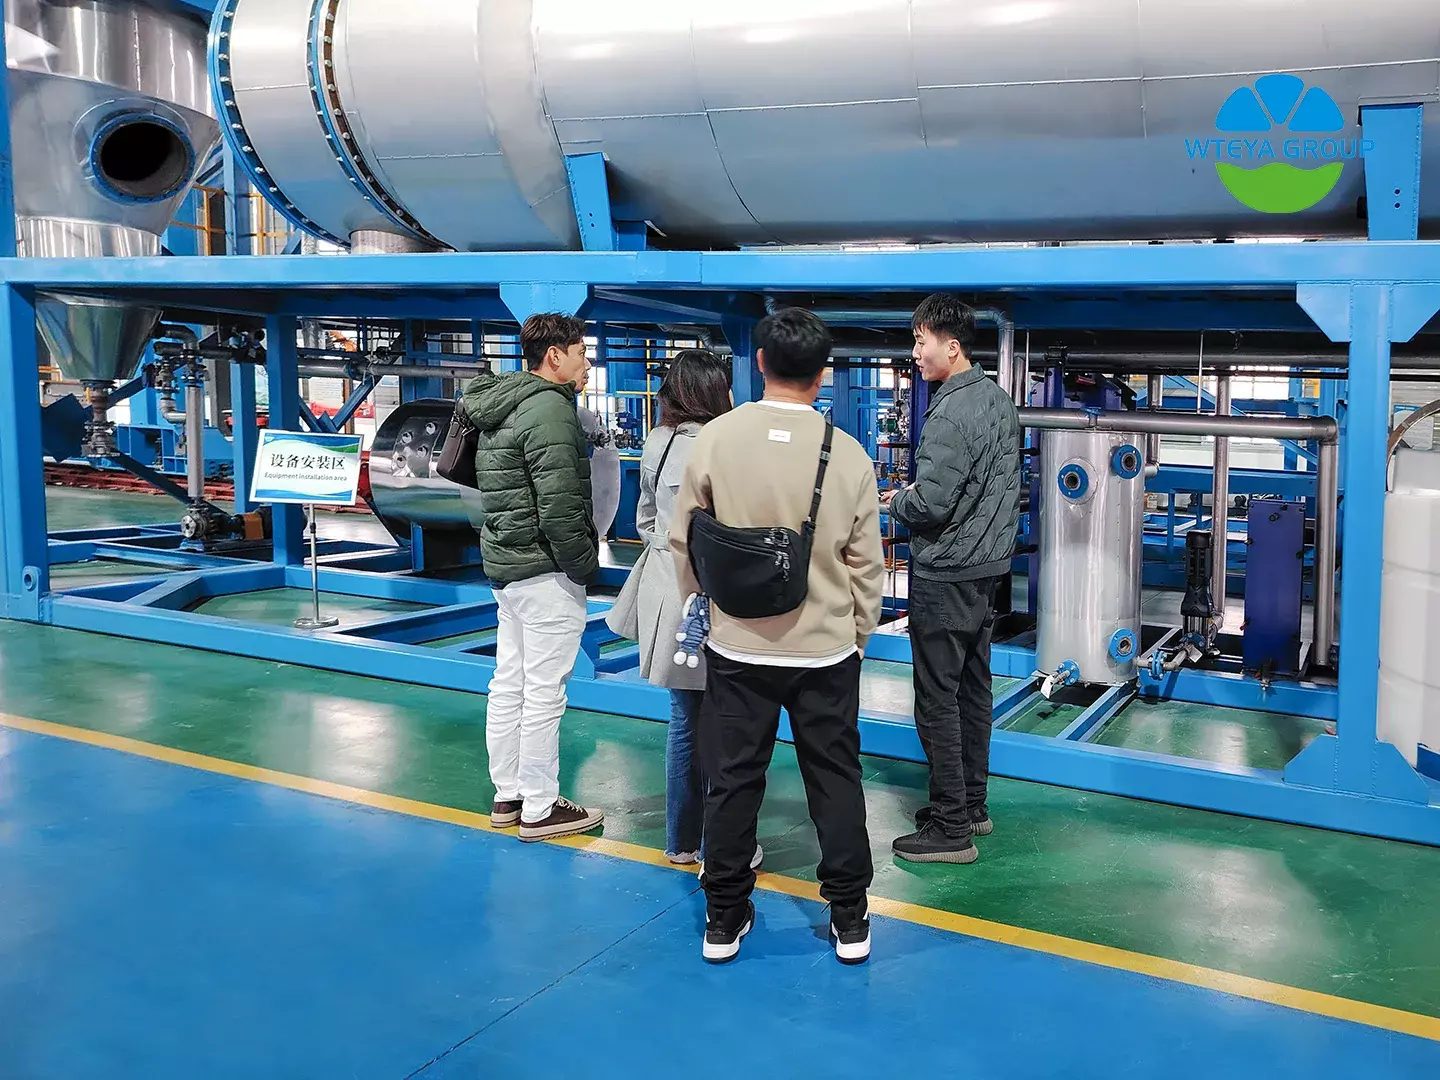
⚡ Demanda de energía y costo operativo
La evaporación es energía.-Intensivo pornaturaleza, y la cristalización es la mayor energía.-paso intensivo porque debe hervir agua de una solución ya concentrada. un pozo-El circuito de cristalización MVR diseñado consume aproximadamente de 20 a 50 kWh por tonelada de agua evaporada., dependiendo de la elevación del punto de ebullición y la eficiencia del compresor. un múltiples-La disposición del efectonecesita alrededor de 0,35 a 0,4 toneladas de vapor por tonelada de agua evaporada. y es la mejor opción cuando hay vapor barato disponible.
La elevación del punto de ebullición es el costo oculto. Una salmuera saturada de sulfato de sodio puede hervir varios grados por encima del agua pura y el compresor debe elevar esa temperatura adicional. Esta es la razón por la que el pretratamiento del alimento para eliminar la materia orgánica y la dureza a menudo se amortiza a través de la factura energética yno solo a través de la calidad del producto.
El coste operativo se divide entonces en tres partes: energía para el compresor o vapor para los efectos, mantenimiento de la centrífuga y secadora, y el lavado periódico que elimina las incrustaciones de las superficies calefactoras. Las plantas que registran diariamente la densidad de la salmuera y la presión diferencial del compresor detectan las incrustaciones antes de que se apaguen.
🏭 Dónde vale la pena la recuperación de sal: aplicaciones típicas
Las plantas intermediarias de productos químicos y colorantes son el caso clásico: su salmuera contiene una fracción utilizable de sulfato de sodio o cloruro de sodio, y su eliminación es costosa. Los sitios de carbón, químicos y fertilizantes producen grandes volúmenes de alta-agua salina donde
tratamiento de aguas residuales industriales La línea de cristalización es a menudo la única ruta para obtener un permiso de descarga cero de líquido.El procesamiento del litio y las tierras raras recuperano sólo la sal sino también el valor del licor madre, y las plantas metalúrgicas utilizan la cristalización para convertir los residuos de la regeneración ácida en un sólido manejable. Las operaciones de teñido e impresión de textiles utilizan los mismos
sistema de evaporación para cerrar el ciclo del tinte-salmuera cargada. En cada caso el evaporador MVR o múltiples-evaporador de efecto se selecciona según el equilibrio de vapor y energía del sitio,no según una preferencia del catálogo.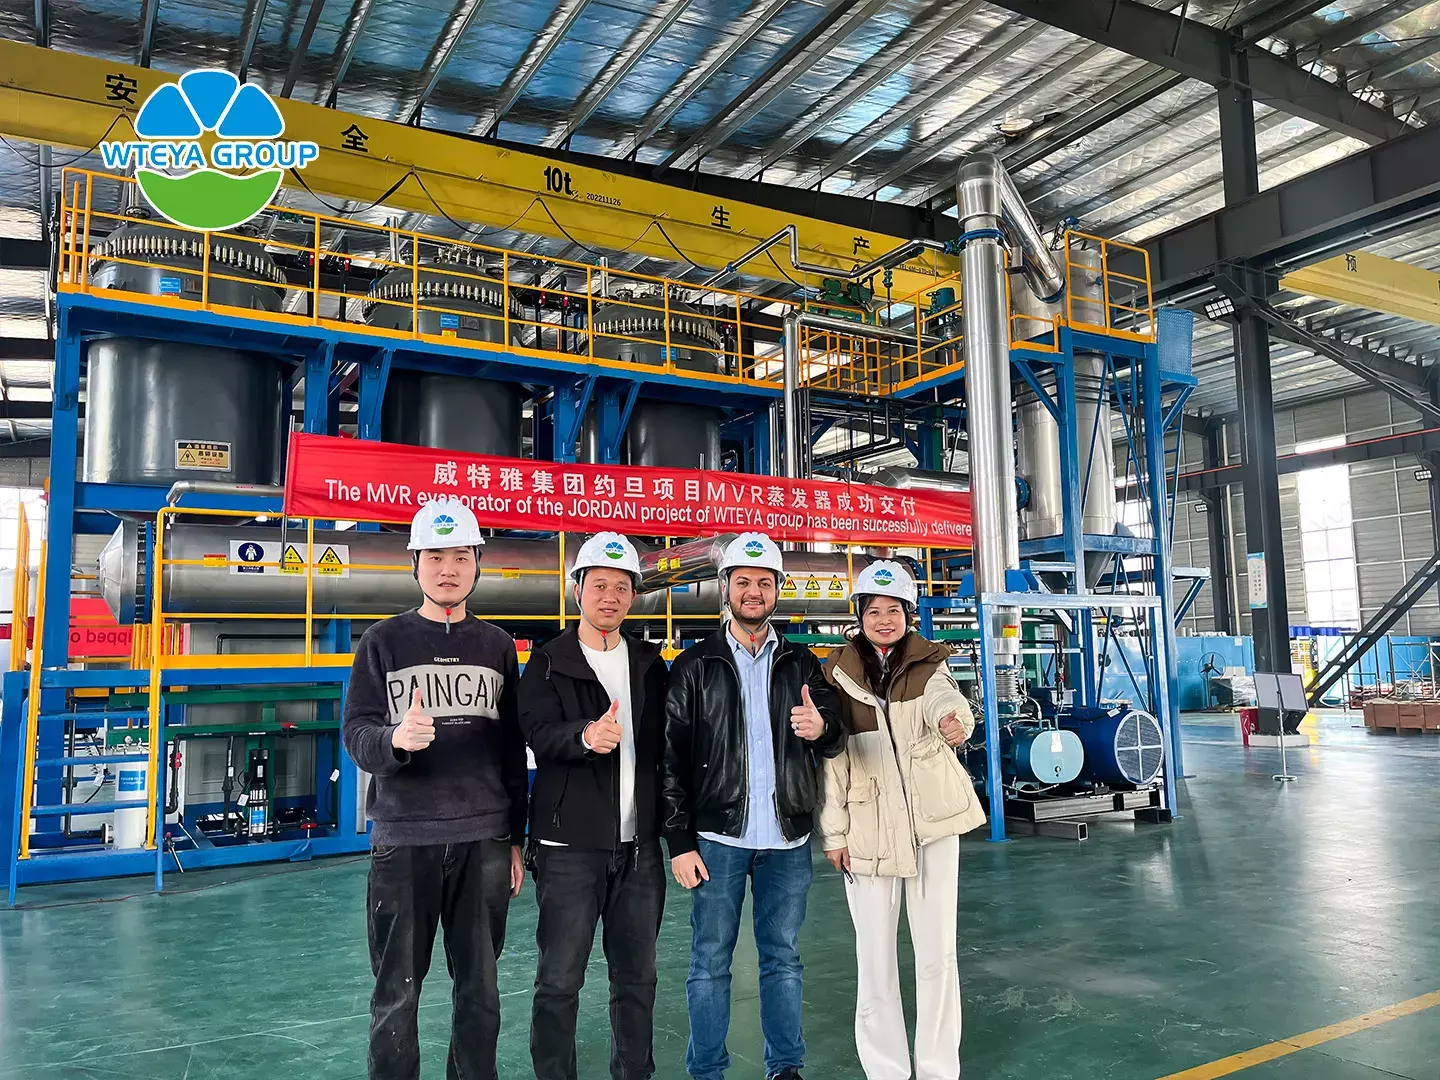
🔧 Problemas comunes y cómo evitarlos
La incrustación en la superficie de calentamiento es la falla más común y casi siempre se debe a una sobresaturación que se permitió que alcanzara unnivel demasiado alto. Un cristalizador que se empuja para obtener producción depositará sal en los tubos en lugar de hacer crecer cristales en la suspensión. La solución es una menor tasa de evaporación y un mejor control,no un mayor lavado con ácido.
La formación de espuma aparece cuando el alimento lleva sustancias orgánicas o tensioactivos; lleva líquido al condensado y eleva la sal al desempañador. El antiespumante es una medida temporal, mientras que la oxidación o un pre-El paso del tratamiento es la verdadera solución. Los cristales finos son el tercer problema recurrente: pasan a través de la centrífuga, aumentan la humedad y reducen la pureza, y suelen ser una señal de que lanucleación está superando el crecimiento del cristal.
La corrosión y la erosión son una cuestión de materiales y velocidad. Pasar una salmuera de cloruro a través de acero inoxidable 304 producirá una falla queningún programa de mantenimiento puede evitar. Revisar el análisis del agua frente a la metalurgia en la etapa de diseño es la medida de confiabilidad más barata disponible.
❓ Preguntas frecuentes
¿Se puede recuperar toda la sal de las aguas residuales?
No. Las corrientes con alta carga orgánica, metales pesados o contaminantes mixtosnecesitan un tratamiento previo antes de la cristalización, y algunas mezclas tienen mejor volumen.-reducidos que separados. Una prueba piloto con salmuera real es la única respuesta fiable.
¿Qué pureza puede alcanzar la sal recuperada?
Grados industriales del 92 al 98 por ciento son realistas con lavado y buen control de cristales. Las calidades más altasnecesitan refinamiento adicional y la economía debe compararse con el mercado local antes de fijar el diseño.
¿Es viable la recuperación de sal para caudales pequeños?
Por debajo de unos pocos metros cúbicos por hora, el costo de capital por tonelada de sal suele favorecer la reducción del volumen a la recuperación total. En contenedores y patín-Los sistemas montados han reducido esa brecha, pero la decisión aún depende de un equilibrio adecuado de masa y energía.
Programe una videollamada connuestros ingenieros para explorar sus opciones.
📲 WhatsApp: +86-1800 2840 855
📧 Correo electrónico: información@wteya.com
🌐 Sitio web: www.wteya.com

